
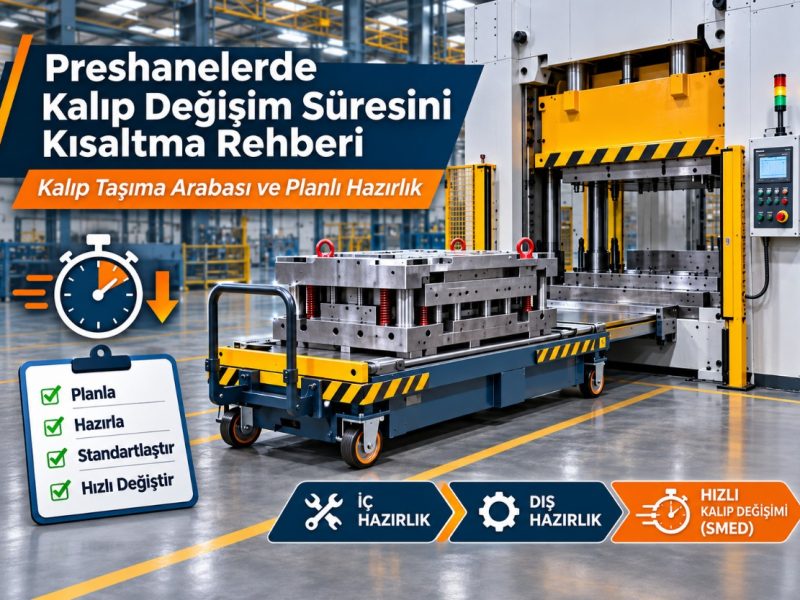
Pres hatlarında üretim kaybının önemli bir kısmı, makinenin çalışmadığı anlarda ortaya çıkar. Bir ürün grubundan diğerine geçerken kalıbın sökülmesi, taşınması, yenisinin getirilmesi ve ayarlarının yapılması dakikalar hatta saatler sürebilir. Sipariş adetlerinin küçüldüğü ve ürün çeşitliliğinin arttığı tesislerde bu süre, günlük kapasiteyi doğrudan belirleyen bir kalem hâline gelir. Bu yazıda kalıp değişimini bir süreç olarak ele alıyor, kalıp taşıma arabasının bu süreçteki yerini ve hazırlık aşamasında dikkat edilebilecek noktaları anlatıyoruz.
Kalıp Değişimi Neden Bu Kadar Zaman Alır?
Kalıp değişimini uzatan şey çoğu zaman tek bir büyük sorun değil, birbirine eklenen küçük beklemelerdir. Yeni kalıbın depoda aranması, vincin başka bir işte olması, bağlama elemanlarının eksik çıkması ya da kalıbın pres tablasına hizalanmasının deneme yanılmayla yapılması bunlara örnek gösterilebilir. Her biri birkaç dakikalık gecikme gibi görünse de vardiya içinde birden fazla değişim yapılan hatlarda toplam kayıp ciddi bir üretim süresine karşılık gelir.
Ağır kalıpların taşınması ayrıca iş güvenliği açısından da hassas bir konudur. Vinçle askıya alınan bir kalıbın sallanması, forklift çatalı üzerinde dengesiz duran bir kalıbın kayması ya da kalıbın elle itilerek konumlandırılması hem personel hem de ekipman için risk oluşturur. Bu nedenle kalıp değişiminde hız ve güvenlik birbirinden ayrı düşünülmemelidir.
SMED Yaklaşımı ile Değişimi Parçalara Ayırmak
Üretim yönetiminde sık kullanılan SMED (Single Minute Exchange of Die) yaklaşımı, kalıp değişimini iki tür işe ayırarak incelemeyi önerir. Birincisi, pres durduğunda yapılması zorunlu olan iç işlemlerdir. İkincisi ise pres çalışmaya devam ederken önceden yapılabilecek dış işlemlerdir. Yöntemin temel fikri, mümkün olan her işi dış işleme dönüştürmek ve presin duruş süresini yalnızca gerçekten zorunlu adımlara indirmektir.
İç ve Dış İşlemleri Belirlemek
İlk adım, mevcut bir kalıp değişimini baştan sona gözlemleyip her hareketi kayıt altına almaktır. Kalıbın depodan getirilmesi, bağlama cıvatalarının hazırlanması, ayar ölçülerinin kontrol edilmesi gibi işler çoğu zaman pres durduktan sonra yapılır. Oysa bu adımların önemli bir bölümü bir önceki parti üretilirken tamamlanabilir.
Dış İşlemleri Pres Çalışırken Tamamlamak
Bir sonraki kalıbın pres yanına getirilmesi, temizliğinin ve kontrolünün yapılması, gerekli bağlama elemanlarının hazır edilmesi dış işlemlere en iyi örnektir. Kalıbın bekleme noktasına önceden ulaştırılabilmesi için güvenli ve tekrarlanabilir bir taşıma yöntemine ihtiyaç duyulur. Kalıp taşıma arabası tam olarak bu noktada süreci destekler.
İç İşlemleri Standart Hâle Getirmek
Pres durduğunda yapılan işlemler de sadeleştirilebilir. Bağlama noktalarının standart hâle getirilmesi, kalıp yüksekliklerinin eşitlenmesi ve hizalama için referans noktaları kullanılması, ayar süresini kısaltan uygulamalar arasında yer alır. Burada amaç ustanın deneyimine bağlı kalan adımları tanımlı ve ölçülebilir bir işe dönüştürmektir.
Kalıp Taşıma Arabasının Süreçteki Rolü
Kalıp taşıma arabası, kalıbın depolama alanı ile pres arasında kontrollü şekilde taşınmasını ve pres tablasına yaklaştırılmasını sağlayan ekipmandır. Vinç veya forklift ile yapılan taşımaya göre yükün daha dengeli hareket etmesine yardımcı olur ve kalıbın pres önünde beklemesini düzenli hâle getirir. Bu sayede bir sonraki kalıp, mevcut üretim devam ederken hazır konumda tutulabilir.
Arabanın tasarımı; kalıp ağırlığına, kalıp ölçülerine, pres tablası yüksekliğine ve tesis içindeki taşıma güzergahına göre şekillenir. Bazı tesislerde tek bir pres için çalışan bir araba yeterli olurken, birden fazla presin bulunduğu hatlarda arabanın farklı noktalara hizmet edebilmesi beklenir. Kalıbın arabadan pres tablasına aktarılma şekli de tasarımın önemli bir parçasıdır.
Kalıp Taşıma Çözümü Planlanırken Hangi Bilgiler Gerekir?
Doğru bir kalıp taşıma sistemi için üreticiyle paylaşılacak bilgiler, projenin hem süresini hem de sonucunu etkiler. Aşağıdaki başlıklar bu hazırlık için iyi bir başlangıç noktası oluşturur.
Kalıp Bilgileri
En ağır ve en hafif kalıbın ağırlığı, kalıpların taban ölçüleri ve yükseklikleri ilk sırada yer alır. Kalıp çeşitliliği fazla olan tesislerde tüm kalıpların bir listesini çıkarmak, tasarımın bu aralığın tamamına uygun yapılmasına yardımcı olur.
Pres ve Yerleşim Bilgileri
Pres tablasının yüksekliği, tabla ölçüsü, kalıbın prese hangi yönden girdiği ve pres çevresindeki boş alan tasarımı doğrudan etkiler. Kalıp deposu ile pres arasındaki mesafe, zemin durumu ve güzergah üzerindeki engeller de baştan bilinmesi faydalı olan konulardır.
Değişim Sıklığı ve Üretim Planı
Günde kaç kalıp değişimi yapıldığı, hangi preslerin daha sık değişim gerektirdiği ve gelecekte üretim planında bir değişiklik öngörülüp öngörülmediği, sistemin kapasitesini belirler. Bu bilgiler, tek bir araba mı yoksa birden fazla istasyona hizmet eden bir yapı mı gerektiği sorusuna da yanıt verir.
Kalıp Değişiminde İş Güvenliğini Destekleyen Uygulamalar
Kalıp taşıma ekipmanı tek başına güvenliği sağlamaz, kullanım kurallarıyla birlikte değerlendirilmelidir. Taşıma güzergahının işaretlenmesi, kalıbın araba üzerinde sabitlenmesi, aktarma sırasında personelin duracağı noktaların belirlenmesi ve operatörlerin bu konuda bilgilendirilmesi riskleri azaltan temel adımlardır. Ayrıca arabanın ve aktarma elemanlarının düzenli olarak kontrol edilmesi, beklenmedik arızaların önüne geçer.
Preshanelerde kalıp değişiminin yanı sıra pres altından çıkan sac hurdalarının düzenli tahliyesi de çalışma alanının güvenliğini etkiler. Kalıp değişimi planlanırken hurdanın nasıl toplandığına bakmak, pres çevresinin bir bütün olarak düzenlenmesine katkı sağlar.
Kalıp Değişimini Ölçmek ve İyileştirmek
İyileştirme çalışmasının sonucunu görebilmek için değişim süresinin düzenli olarak ölçülmesi gerekir. Son sağlam parçanın çıktığı an ile yeni kalıpla ilk sağlam parçanın çıktığı an arasındaki süre, en yaygın kullanılan ölçüttür. Bu süre her değişimde kayıt altına alındığında hangi adımların uzadığı kolayca görülür ve iyileştirme çalışmaları doğru noktaya odaklanır.
Ekipman yatırımı ile süreç düzenlemesi birbirini tamamlar. Bir kalıp taşıma arabası kalıbın hazır beklemesini sağlarken, standart bağlama ve hizalama uygulamaları presin durduğu süreyi kısaltır. İki tarafın birlikte ele alınması, sonuçların daha kalıcı olmasına yardımcı olur.
Tıkır Makina ile Projeye Özel Kalıp Taşıma Çözümü
Tıkır Makina, 1986’dan bu yana Bursa’da konveyör, elevatör ve özel tasarım makinalar üretmektedir. Kalıp taşıma arabaları da bu özel tasarım yaklaşımıyla, tesisin kalıp yapısına ve pres yerleşimine göre projelendirilir. Standart çözümlerin yetersiz kaldığı durumlar için hidrolik pnömatik ve özel makinalar ürün grubundaki deneyim de bu projelere yansır. Pres hattınız için kalıp taşıma ihtiyacınızı değerlendirmek isterseniz iletişim sayfamız üzerinden proje bilgilerinizi paylaşabilirsiniz.
Sıkça Sorulan Sorular
Kalıp Taşıma Arabası Hangi Tesisler İçin Uygundur?
Kalıp değişiminin sık yapıldığı preshaneler, metal şekillendirme tesisleri ve ağır kalıpların vinç veya forkliftle taşındığı üretim alanları için uygun bir çözümdür. Uygunluk, kalıp ağırlıkları ve pres yerleşimi incelenerek değerlendirilir.
SMED Uygulamak İçin Yeni Ekipman Almak Gerekir Mi?
Zorunlu değildir. SMED’in ilk adımları mevcut değişim sürecinin gözlemlenmesi ve iç ile dış işlemlerin ayrılmasıdır. Ancak kalıbın önceden pres yanına getirilmesi gibi adımlar, uygun bir taşıma ekipmanıyla çok daha kolay uygulanır.
Kalıp Taşıma Arabası Tasarımı İçin Hangi Bilgiler Paylaşılmalı?
Kalıpların ağırlık ve ölçü aralığı, pres tablası yüksekliği ve ölçüsü, kalıbın prese giriş yönü, depo ile pres arasındaki güzergah ve günlük değişim sayısı temel bilgilerdir.
Bir Araba Birden Fazla Prese Hizmet Verebilir Mi?
Pres tablası yükseklikleri, kalıp ölçüleri ve güzergah uygun olduğunda bu mümkündür. Bu durum proje aşamasında yerleşim planı üzerinden değerlendirilir.
Kalıp Değişim Süresi Nasıl Ölçülür?
Genellikle son sağlam parçanın üretildiği an ile yeni kalıpla ilk sağlam parçanın üretildiği an arasındaki süre ölçülür. Bu sürenin düzenli kaydedilmesi, iyileştirme çalışmalarının etkisini görmeyi kolaylaştırır.
